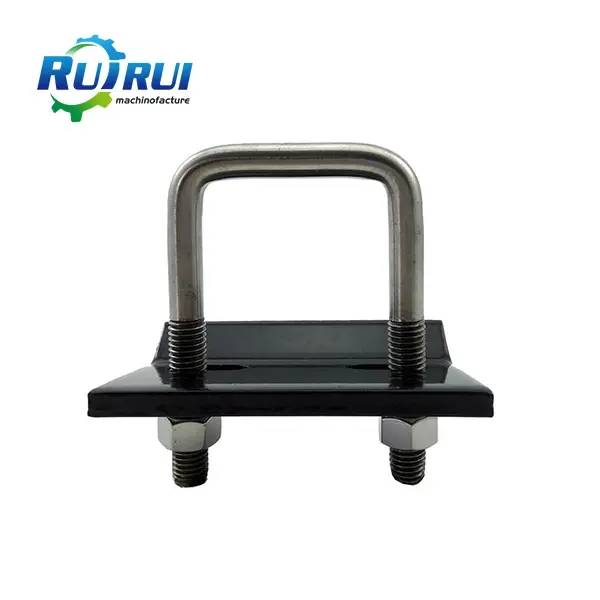
Sink Kaplama Kvadrat Pin
Səthi bitirmə: elektrokaplama, elektroforez
Sertifikatlaşdırma: ISO, GS, CE
Xüsusi: Xüsusi
Tətbiq olunan çeşid: İnşaat Maşınları

- Sürətli Çatdırılma
- Keyfiyyətin Təminatı
- 24/7 Müştəri Xidmətləri
Product Giriş
Sink Örtük Kvadrat Sancaq - Dəqiq Mühəndislik Aparat Komponentləri
Qingdao Ruirui Machinofacture Co., Ltd. , tikinti maşınları üçün nəzərdə tutulmuş yüksək performanslı Sink Kaplama Kvadrat Sancaq istehsalında ixtisaslaşmışdır. Premium paslanmayan poladdan hazırlanmış sancaqlarımız elektrokaplama və elektroforez formaları vasitəsilə səthin qabarıqlığını vurğulayır. Keyfiyyət meyarlarımızı dəstəkləyən ISO, GS və CE sertifikatları ilə düzgün detallara cavab verən tamamilə fərdiləşdirilmiş tənzimləmələr təqdim edirik. İstehsal ofisimiz 20-dən çox CNC emal mərkəzində ± 0.005 mm-ə qədər möhkəmlik saxlayır və əsas yük daşıyan tətbiqlər üçün ölçü dəqiqliyini təmin edir. Hər bir məhsul 72 saatlıq qərəzsiz duz sıçrama testi və hidrogen kövrəkliyinin azaldılması formaları da daxil olmaqla hərtərəfli keyfiyyət nəzarətindən keçir. 17+ uzun müddətli OEM/ODM təcrübəsi ilə, mübadilə şirkətlərindən 20-30% aşağı olan zavoddan birbaşa qiymətləndirmə veririk.

Sink Kaplama Kvadrat Pin Xüsusiyyətlər
|
Parametr |
Ətraflı |
|
Material |
Paslanmaz polad |
|
Səthin bitməsi |
Elektroplatlama, Elektroforez |
|
Kaplama növü |
Mavi Sink (Cr3+), Sarı Sink (Cr6+) |
|
Kaplama Qalınlığı |
8-15 μm (XRF təsdiqlənmişdir) |
|
Tolerantlıq |
±0.005 mm - ±0.01 mm |
|
Korroziyaya davamlılığa |
72+ saat NSS (Qırmızı Pas) |
|
Tətbiq olunan Menzil |
Tikinti Maşınları, Sənaye Avadanlıqları |
|
Sertifikatlar |
ISO 9001:2015, GS, CE |
|
Özelleştirme |
Tam OEM/ODM dəstəyi |
|
İstilik müalicəsi |
Plitənin Sonrası Bişirmə (200°C, 4 saat) |
Qabaqcıl İstehsal Bacarıqları
Vahid istehsal müəssisəmiz xammalın tədarükündən tutmuş hazır məhsulun sınaqdan keçirilməsinə qədər hər mərhələni nəzarətdə saxlayır. Biz mürəkkəb həndəsələr üçün 3/4/5 oxlu freze mərkəzləri və İsveçrə tipli tornalar da daxil olmaqla 20-dən çox CNC dəzgahını idarə edirik.
İstehsal prosesi kvadrat profil həndəsəsini qurmaq üçün dəqiq CNC tornalama ilə başlayır. Çoxoxlu tornalama sistemimiz tam hissələri tək bir quruluşda mərkəzləşdirir və bu da idarəetmə səhvlərini azaldır. Canlı alət imkanları mürəkkəb xüsusiyyətlər üçün freze və tornalama əməliyyatlarını birləşdirir.
Emaldan sonra hər bir sancaq diqqətlə səth hazırlığından keçir. Turşu ilə turşulama elektrokaplamadan əvvəl oksidləşməni və çirkləndiriciləri təmizləyir. Elektrokaplama vannası kvadrat profilin daxili küncləri də daxil olmaqla bütün səthlərə sink örtüyünü bərabər şəkildə tətbiq edir.
Örtükdən sonrakı proseslər performans üçün vacibdir. Örtük tamamlandıqdan sonra 4 saat ərzində məcburi hidrogen kövrəkliyinin azaldılması üçün bişirmə işləri aparırıq. Bu, sancaqların sərtliyi 320 HV-dən çox olduğu yüksək gərginlikli tətbiqlərdə gecikmiş kövrək qırılmanın qarşısını alır.
Xromat passivasiya təbəqəmiz korroziyaya davamlılığı əhəmiyyətli dərəcədə artırır. Mavi sink (üçvalentli xrom) 48-72 saatlıq NSS performansı ilə RoHS uyğun ekoloji cəhətdən təmiz qoruma təklif edir. Sarı sink (altıvalentli xrom) sərt mühitlərdə 96 saatdan çox uzadılmış korroziyaya davamlılıq təmin edir.

Keyfiyyət Təminatı Standartları
Keyfiyyətə nəzarət istehsal boyunca ISO 4759-1 Məhsul A Dərəcəsi standartlarına uyğundur. Yoxlama protokollarımız hər bir Sink Örtük Kvadrat Sancağının tələbkar sənaye tələblərinə cavab verdiyini təmin edir.
Ölçü Yoxlaması: CMM avadanlığı və optik müqayisə aparatları düzbucaqlı ölçüləri, uzunluğu və perpendikulyarlığını yoxlayır. Keçid/keçidsiz ölçmə cihazları standart kvadrat broşlarla uyğunluğu yoxlayır.
Örtük Qalınlığının Testi: Rentgen Flüoresensiyası (XRF) analizi örtük qalınlığının minimum 8 μm tələblərə cavab verdiyini təsdiqləyir. Birdən çox ölçmə nöqtəsi vahid örtük təmin edir.
Korroziya Performansı: ASTM B117-yə uyğun olaraq neytral duz püskürtmə sınağı müqavimət səviyyələrini təsdiqləyir. Həm ağ pasın başlanğıcını (sink oksidləşməsini), həm də qırmızı pas görünüşünü (substratın sıradan çıxmasını) izləyirik.
Yapışma Yoxlaması: ISO 2819 standartına uyğun olaraq aparılan istilik şoku testi və yanma testləri sink təbəqəsinin mexaniki gərginlik altında bütöv qalmasını təmin edir. Soyulmasına və ya qabarcıqlanmasına yol verilmir.
Material Sertifikatı: Kimyəvi tərkibi və mexaniki xüsusiyyətləri sənədləşdirən Dəyirman Test Sertifikatları (MTC) ilə materialın tam izlənməsi. Avtomobil müştəriləri üçün PPAP və FAIR hesabatları mövcuddur.
100% yoxlama siyasətimizə əsasən, hər bir partiya AQL standartlarına uyğun olaraq ilk məhsul yoxlamasından (FAI) və nümunə götürülür. Tələb olunduqda, tam ölçülü hesabatlar göndərişlərə müşayiət olunur.
Texniki üstünlüklər
Kaplama əsaslarını anlamaq konnektor tətbiqləri üçün vacibdir. Kaplama terminalın ömrünə, aşınma müqavimətinə, eroziyaya davamlılığa, keçiriciliyə və lehimlənməyə təsir göstərir. Elektrokaplama hazırlığımız mexaniki örtüklərə üstünlük verən metallurgiya bağı yaradır.
Kvadrat profil həndəsəsi dairəvi sancaqlar üzərində maraq nöqtələri verir. Dörd səviyyəli səth, yığının altında fırlanmağa davam gətirən xarakterik təmas fokusları yaradır. Bu həndəsi möhkəmlik, vibrasiya və təsir yüklərinin sabit olduğu inkişaf aparatları üçün vacibdir.
Sink örtük, əsas paslanmayan polad substratı bərkidərək barışdırıcı anod rolunu oynayır. Dağıdıcı vəziyyətlərə məruz qaldıqda, sink xüsusilə aşındırır və komponentin gücləndirilməsi ömrü əhəmiyyətli dərəcədə artırır.
Dəstəyimiz örtük zamanı ölçü dəyişikliklərini nəzərə alır. Sink təbəqəsi təxminən 0.01-0.02 mm eninə qədər qiymətləndirmələr ehtiva edir. Bu yığılmanı nəzərə alaraq, bükülmüş sancaqların göstərilən müqavimətlərə cavab verdiyini təmin etmək üçün emal zamanı kompensasiya edirik.
Ağ pas (sink oksid tozu) bəzən nəmli şəraitdə tutumun ortasında görünür. Bu xarakterik oksidləşmə qoruyucu təbəqənin dəqiq işlədiyini göstərir. Müvafiq passivləşdirici dərmanlar və nəzarət edilən yapışqanlıq qabiliyyəti bu bərpaedici problemi minimuma endirir.

Fərdiləşdirmə xidmətləri
Tədqiqat və İnkişaf qrupumuz bütün təkmilləşdirmə dövrü ərzində hərtərəfli OEM/ODM dəstəyi təmin edir. Məhsulunuzun istehsal səmərəliliyini optimallaşdırmaq üçün istehsal üçün dizayn (DFM) müayinəsində kömək edirik.
Material Seçimi: Standart paslanmayan poladdan əlavə, biz karbon polad, kombinasiyalı polad və forte materiallarını tətbiq şərtlərinə əsasən idarə edirik. Parça təklifləri keyfiyyəti, eroziya mühitini və təsir amillərini nəzərə alır.
Həndəsi Fərdiləşdirmə: Kvadrat ölçülər, uzunluq, faslar və radiuslar sizin toplaşma ehtiyaclarınıza uyğunlaşdırılır. İsveçrə tipli dönmə cihazımız genişləndirilmiş sancaqlar üçün uzunluq-diametr nisbətlərini 20:1-ə qədər idarə edir.
Səthi emal seçimləri: Mavi sink, sarı sink, sink-nikel amalgamları və ya isti sinkləmə arasından seçim edin. Hər biri fərqli eroziyaya davamlılıq səviyyələri və alınmış profillər təklif edir.
İkinci dərəcəli əməliyyatlar: Yiv kəsmə, çarpaz qazma, toxuculuq və yiv emalı ardıcıl olaraq nəsildən-nəslə əlaqələndirilir. Müxtəlif təchizatçılarla əlaqələndirilməklə birdəfəlik hazırlıq işləri aparılır.
Həcm Çevikliyi: Model təkmilləşdirilməsi üçün sıfır MOQ, son zamanlar generasiya alətlərinə sadiq qalaraq plan təsdiqinə icazə verir. Bar gücləndirici kompüterləşdirmə yüksək həcmli sifarişləri səmərəli şəkildə dəstəkləyir.
Dizayn qrupumuz tələblərə 48 saat ərzində cavab verir. Biz sizin spesifikasiyalarınıza əsasən nöqtə-nöqtə təhlillər, çatdırılma müddəti ölçmələri və ixtisaslaşmış təkliflər təqdim edirik.
Ərizə Qaydaları
Tikinti maşınları mühitləri möhkəm bərkitmə həlləri tələb edir. Sink örtüklü kvadrat sancaq komponentləri aşağıdakı tələbləri yerinə yetirən tətbiqlərdə üstündür:
Hizalama və Yerləşmə: Kvadrat həndəsə montaj dəliklərində fırlanmanın qarşısını alır və vibrasiya altında dəqiq mövqe saxlayır. Oynaqlı birləşmələr və tənzimləmə mexanizmləri üçün vacibdir.
Yük ötürülməsi: Düz təmas səthləri kəsmə yüklərini dairəvi sancaqlara nisbətən daha effektiv şəkildə paylayır. Bu, vaxtından əvvəl aşınmaya səbəb olan lokal gərginlik konsentrasiyalarını azaldır.
Saxlama Sistemləri: Sancaqlar təhlükəsiz saxlama üçün şpal sancaqları, kliplər və ya yivli bərkidicilərlə işləyir. Kvadrat profil birdən çox quraşdırma seçimi təmin edir.
Korroziyaya davamlılıq: Sink örtük, tikinti vəziyyətlərində rast gəlinən nəmlikdən, küçə duzundan və mexaniki kimyəvi maddələrdən qorunmanı təmin edir. Standart qiymətləndirmə və texniki xidmət fayda ömrünü uzadır.
Dəniz şəraiti üçün standart sink örtüyü əlavə zəmanət tələb edir. Biz 1000+ saat duz sıçratma performansı ilə sink-nikel amalgam örtüyü təklif edirik. Həmçinin, ölçü müqavimətlərinin daha az dəqiq olmasına baxmayaraq, isti sinkləmə qalın qoruyucu təbəqələr yaradır.
320 HV sərtliyindən yuxarı yüksək möhkəmlikli tətbiqlər hidrogenin kövrəkləşməsinin qarşısını almaq üçün ehtiyatlı yanaşma tələb edir. Lazımi örtük sonrası hazırlayıcı preparatımız, saxlanılan yüklər altında gecikmiş qırılmaya səbəb ola biləcək tutulan hidrogen ionlarını yayır.
FAQ
S: Məhsul üçün Mavi Sink və Sarı Sink arasındakı fərq nədir?
A: Sarı sink adətən daha yüksək eroziya müqaviməti göstərən altıvalentli xromdan (Cr6+) istifadə edir və duz sıçramaları sınaqlarında tez-tez 96 saatdan çox davam edir. Mavi sink müntəzəm olaraq ekoloji cəhətdən təmiz və RoHS uyğun olan üçvalentli xromdan (Cr3+) istifadə edir və adətən 48-72 saat NSS performansı təmin edir. Mavi sink qabaqcıl təbii standartlara cavab verir, sarı sink isə sərt mühitlər üçün daha geniş təhlükəsizlik təklif edir.
S: Məhsul dəniz mühitində istifadə edilə bilərmi?
A: Standart kommersiya sink örtüyü uzunmüddətli duzlu suyun tətbiqi və ya suya batırılması üçün kifayət deyil. Dəniz tətbiqləri üçün yüksək keyfiyyətli sink-nikel amalgam örtüyü və ya isti daldırma ilə sinkləmə təklif edirik. Qeyd edək ki, isti daldırma formaları daha qalın örtük təbəqələrinə görə ölçülü elastikliyə təsir göstərə bilər. Tətbiqə xas tövsiyələr üçün tikinti qrupumuza müraciət edin.
S: Yüksək möhkəmlikli məhsulda hidrogen kövrəkliyini necə gözləyirsiniz?
A: Korroziyaya qarşı turşu və elektrokaplamadan sonra sancaqlar 200 ° C -də 4 saat ərzində kövrəklikdən azad olur . Bu tutacaq, tutulan hidrogen molekullarını canlı şəkildə yaymaq üçün örtük tamamlandıqdan sonra 4 saat ərzində baş verməlidir. Bu addım, 320 HV sərtliyindən yuxarı sancaqlar üçün gecikmiş kövrək qırılmanı gözləmək üçün məcburidir.
S: Məhsullarım saxlandıqdan sonra niyə ağ toz rəngdə olur?
A: Bu ağ toz, adətən "ağ pas" adlandırılan sink oksididir. Saxlama zamanı kifayət qədər hava axını olmadan nəmə məruz qalma nəticəsində yaranır. Əhəmiyyətli olan odur ki, bu, sink örtüyünün altdakı poladı qoruyaraq qurban anod kimi düzgün işlədiyini göstərir. Bu kosmetik problemi minimuma endirmək üçün saxlama şəraitini daha aşağı rütubətlə və ya gücləndirilmiş passivləşdirmə müalicələri ilə təkmilləşdirin.
S: Kaplamadan sonra kvadrat profil üçün hansı toleranslara nail olmaq olar?
A: Biz adətən ISO 4759-1 Məhsul A Dərəcəsi tolerantlıqlarını qoruyuruq. Bununla belə, dizaynerlər birləşmə dəliyinin ölçülərini müəyyən edərkən təxminən 0.01-0.02 mm örtük qalınlığının yığılmasını nəzərə almalıdırlar. Emal prosesimiz hazır hissələrin yığım tələblərinizə cavab verməsini təmin etmək üçün bu örtük qalınlığını kompensasiya edir.

Əlaqə
Sink Örtüklü Kvadrat Sancaqlı Dəqiq Aparat Komponentlərini Təchizat etməyə Hazırsınız ? Texniki məsləhət, qiymət təklifləri və DFM təhlili üçün mühəndislik qrupumuzla kshdhardware@qdkshd.com ünvanından əlaqə saxlayın . Qlobal çatdırılma ilə birlikdə fabrikdən birbaşa qiymətlər.
Sorğu göndər